

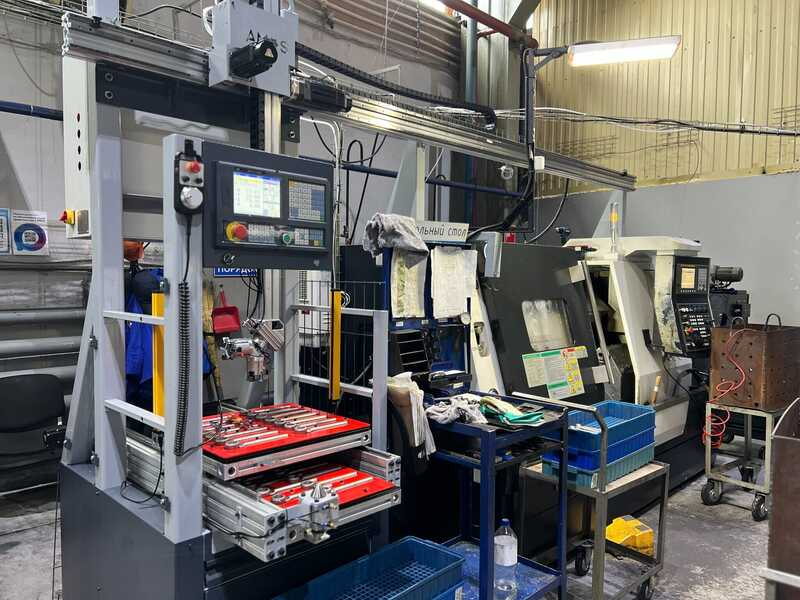
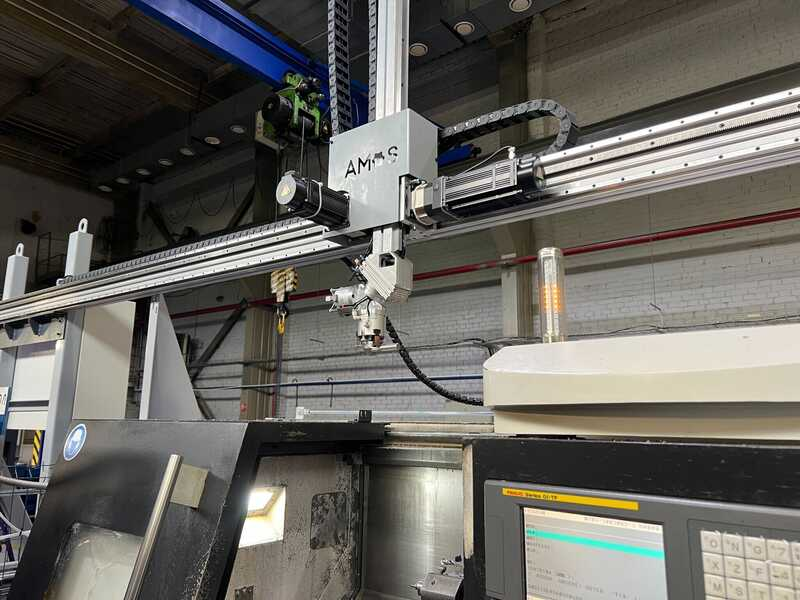
Компания «АМО Сталь», специализирующаяся на выпуске линейных роботов AMO-S для ЧПУ-оборудования, завершила внедрение автоматизированных ячеек на заводе автозапчастей «ТРЕК». Предприятие из Миасса обратилось к разработчику с задачей автоматизировать несколько станочных участков для обеспечения стабильного качества и объёмов выпуска деталей подвески. Проект предусматривал установку девяти роботов на девять станков. На первом этапе инженеры смонтировали две пилотные ячейки, после того как заказчик убедился в их работоспособности, стороны приступили к масштабированию. В настоящее время всё оборудование сдано в эксплуатацию.
Изображение: sdelanounas.ru
Одна из сложностей заключалась в неправильной ориентации заготовок: операторы при укладке в матрицу иногда размещали детали в перевёрнутом положении. Робот, настроенный на конкретную геометрию, зажимал заготовку с противоположной стороны, что приводило к обработке не тех поверхностей и создавало риск поломки инструмента. Для предотвращения этого все ячейки оборудованы защитными сетками и лазерными шторками. Система безопасности настроена таким образом, что остановка происходит только при возврате манипулятора в зону взаимодействия с человеком — это позволяет не прерывать рабочий цикл, если оператор зашёл в опасную зону во время обработки детали.
Вторая проблема была связана с отсутствием заготовок на позиции загрузки. Операторы иногда забывали укладывать новые детали, и робот совершал холостой захват, после чего станок работал впустую. Для устранения этого на захватные устройства установлены датчики, определяющие наличие и размер заготовки. При отсутствии детали или несоответствии параметрам робот останавливается и переходит в режим ожидания до устранения неисправности.
Изображение: sdelanounas.ru
Третье решение касалось увеличения времени автономной работы. На каждой ячейке установлен двойной поворотный стол. Когда на одном столе заканчиваются заготовки, робот автоматически переключается на второй, а первый выезжает за лазерную шторку для безопасной выгрузки готовых изделий и закладки новых. Это позволило увеличить интервал между вмешательствами оператора до 30–40 минут.
В настоящее время сотрудничество продолжается. Среди новых задач — расширение номенклатуры обрабатываемых деталей и внедрение быстросъёмных захватов, которые должны сократить время переналадки до 15–20 минут.


